يمكن لمصنعين تركيب نفس آلة التعبئة العمودية، ونفس الميزان متعدد الرؤوس، ونفس جهاز تدقيق الوزن، مع الاستمرار في إنهاء العام بخطوط تتصرف بشكل مختلف تمامًا. ونادرا ما تكون قائمة المعدات هي ما يفصل بينهما؛ التخطيط هو. المسافة بين المحطات، حيث تنخفض الأكياس المرفوضة، ومقدار المساحة التي يجب على الفني فتح باب الحراسة بها، ومكان تخزين لفائف الأفلام، كلها عوامل تحدد عدد الأكياس الجيدة التي تغادر الخط في كل نوبة عمل.
الجواب القصير: أنشئ تخطيط خط التغليف التلقائي حول آلة ضبط السرعة وهدفًا واقعيًا للمخرجات الجيدة أولاً، ثم قم بتوسيعه للوصول إلى الخدمة والتحويل والتعامل مع الرفض. إن التخطيطات التي يتم رسمها بشكل عكسي من أي مساحة أرضية تكون مجانية تميل إلى تسليم المشكلات الباهظة الثمن - مثل المجاعة في آلة التعبئة، والناقلات المسدودة، والتغييرات التي تحتاج إلى شخصين - إلى فريق الإنتاج بعد التثبيت.
كل سطر له محطة واحدة تحدد الإيقاع. على خط الحبيبات عادة ما تكون آلة تعبئة وختم عمودية. على خط المسحوق قد يكون حشو البريمة أو الميزان اللولبي. في خط متعدد وحدات SKU، غالبًا ما تكون آلة الأكياس ذات أطول فترة تغيير. ابحث عنها أولاً، ثم تعامل مع كل محطة أخرى كدعم.
هناك رقمان يقودان هذا الترتيب: معدل تلك المحطة، وعدد الساعات لكل نوبة عمل تنتج فيها بالفعل عبوات جيدة. إن آلة التعبئة التي تبلغ سعتها 80 كيسًا في الدقيقة لن توفر 80 كيسًا في كل نوبة عمل - فوصلات الأغشية، ومدة دورة الوزن، وتبريد الختم، وإزالة الرفض، والتوقفات القصيرة كلها أمور لا تحتاج إلى جهد. عادةً ما ينتهي الأمر بالفرق التي تقوم بتحديد حجم الناقلات النهائية ومعدات تعبئة العلب وفقًا لشكل اللوحة الاسمية، بتعبئة العلبة التي تعاني من الجوع في معظم فترات التحول. الفرق التي يصل حجمها إلى مستوى الإنتاج الجيد تترك مجالًا للتحسين دون الشراء مرتين.
في الممارسة العملية، يقترب خرج الخط من أبطأ معدل للمحطة مضروبًا في وقت التشغيل الواقعي ، وليس مجموع كل ورقة المواصفات في عرض الأسعار. قم بإصلاح هذا الرقم قبل أن يرسم أي شخص خط ناقل، لأنه يقرر ما إذا كنت بحاجة إلى ماكينة تعبئة واحدة أو اثنتين، وما إذا كانت نهاية الخط يجب أن تكون يدوية أو أوتوماتيكية.
ومهما كان المنتج، ينقسم الخط التلقائي إلى خمس كتل وظيفية، وكل منها تطرح سؤالاً مختلفًا عن مخطط الأرضية. يؤدي الحفاظ على الوزن وتشكيل الكيس بشكل متقارب فعليًا إلى تقليل سقوط المنتج، مما يقلل من الغبار والانسكابات وانحراف الوزن. يؤدي الحفاظ على الفحص والتعامل مع الرفض بجوار الممر إلى منع دفن صناديق الرفض خلف الحراس - وهو قرار صغير يوفر الكثير من المشي.
| المنطقة | المعدات النموذجية | سؤال لتسوية في وقت مبكر |
|---|---|---|
| إطعام وتغذية | مصعد دلو من النوع Z، محمل فراغ، ناقل مائل، مصعد لولبي | أين تصل المواد الخام، وهل يمكن للمشغل إعادة التعبئة دون الدخول إلى المنطقة الخاضعة للحراسة؟ |
| الوزن والجرعات | الميزان متعدد الرؤوس، الميزان الخطي، حشو البريمة، الكوب الحجمي | ما هو مبدأ الوزن المناسب للمنتج، وما هو مدى السقوط في الكيس؟ |
| تشكيل الحقيبة أو الحقيبة | آلة تعبئة وختم عمودية، آلة تعبئة الأكياس الأوتوماتيكية | ما هي أنماط الحقائب المتداولة الآن، والتي من المرجح أن تظهر خلال السنوات الثلاث المقبلة؟ |
| التفتيش والرفض | جهاز تدقيق الوزن، وكاشف المعادن، ونظام الفحص بالأشعة السينية | أين تذهب الباقة المرفوضة وهل يمكن تأكيد الرفض دون إيقاف الخط؟ |
| تعبئة العلبة ومنصات نقالة | مُركِّب العلب، مُعبأ العلب، مانع التسرب، المبرمج، روبوت المنصات | نهاية الخط يدوية أو أوتوماتيكية، وما هي مساحة التراكم التي يحتاجها كل خيار؟ |
تغطي ثلاثة طبولوجيا معظم أرضيات المصنع، ويغير الاختيار البصمة قبل وقت طويل من تثبيت رقم طراز واحد. يدير خط السلسلة تدفق منتج واحد عبر كل محطة. يكرر الخط الموازي جزءًا من التدفق بحيث يتمكن نصفه من الاستمرار في الجري بينما يتوقف الآخر. يشترك الخط المختلط في واجهة أمامية مشتركة وينقسم إلى أسفل، وهو ما يناسب المنتج الأساسي طويل المدى مع المتغيرات قصيرة المدى.
| طوبولوجيا | أفضل ملاءمة | المقايضة |
|---|---|---|
| سلسلة | عائلة منتجات واحدة، حجم كبير، طلب مستقر | أعلى كفاءة لكل متر مربع، ولكن بدون تكرار - محطة واحدة توقف كل شيء |
| بالتوازي | العديد من وحدات SKU، أو الإنتاج حيث يكون وقت التشغيل أكثر أهمية من مساحة الأرضية | يكرر المعدات والمرافق، مما يؤدي إلى مضاعفة المساحة تقريبًا لجزء من التدفق |
| مختلط | المنتج الأساسي طويل المدى بالإضافة إلى المدى القصير المتكرر | توازن جيد بشكل عام، ولكن التوجيه والدمج وعناصر التحكم تحتاج إلى مزيد من جهد التخطيط |
إذا كان من الممكن الوصول إلى هدف المخرجات الجيدة الخاص بك على خط متسلسل مع حدود معقولة، فقاوم إغراء بناء خطين نصفين. تعني مسارات التدفق المتكررة تنظيفًا مكررًا، وتغييرًا مكررًا، ومضاعفة عدد الأماكن التي يمكن للمنتج أن يبقى فيها ويصبح قديمًا.
تأتي معظم عمليات إعادة صياغة التخطيط من عناصر لم تكن مهمة أحد حتى أسبوع التثبيت. قم بالرسم بهذه النقاط الست قبل تسجيل الخروج:
بالنسبة للمنتجات الرطبة أو اللزجة، قم بإضافة شلالات الصرف الصحي، وحماية الغسل للمحركات وأجهزة الاستشعار، وخطة للمكان الذي يغادر فيه ماء الشطف الغرفة. هذه خطوط رخيصة على الرسم وخطوط باهظة الثمن بعد صب الخرسانة.
بمجرد إصلاح المناطق والطوبولوجيا، يضيق اختيار المعدات بسرعة. تحدد آلة تعبئة الوتيرة ارتفاع الناقل وحجم المخزن المؤقت؛ يحدد رأس الوزن وقت الدورة وبالتالي طول القطر؛ تحدد محطة الفحص المكان الذي يجب أن يتواجد فيه شلال الرفض وصندوق التأكيد.
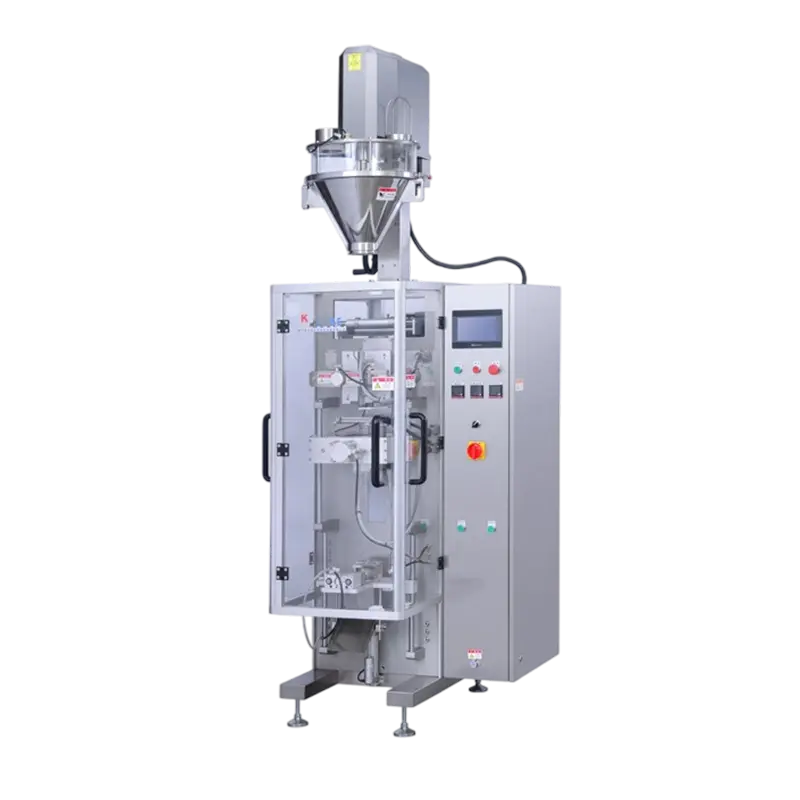
بالنسبة لإنتاج الحبيبات والوجبات الخفيفة ذات الأكياس المتوسطة، غالبًا ما تكون الآلة العمودية عالية السرعة هي المرساة: تدير KL230H تنسيق الأكياس المتوسطة في الطرف الأعلى من نطاق السرعة، لذلك يجب تحديد حجم الناقلات النهائية وآلة تعبئة العلبة منها بدلاً من آلة أبطأ سيتم استبدالها لاحقًا.
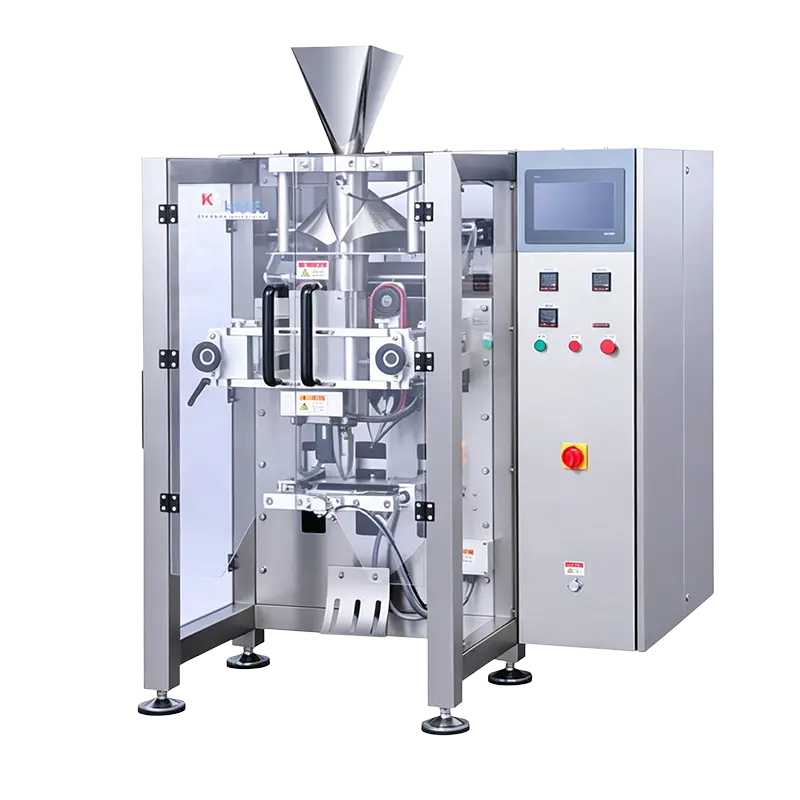 آلة التعبئة العمودية للأكياس المتوسطة عالية السرعة KL230H ماكينة التعبئة العمودية عالية السرعة KL230H للأكياس المتوسطة، 15-150 كيسًا/الدقيقة، تناسب منتجي الجوز والأغذية المجمدة والمنتجين الزراعيين الذين يحتاجون إلى إنتاجية أعلى للأكياس المتوسطة. عرض المنتج →
عندما تكون نافذة وزن العبوة ضيقة - أكياس صغيرة، جرعات دقيقة، تحمل منخفض للتوزيع - عادةً ما يكون الميزان الخطي عالي الدقة شريكًا أفضل في التخطيط من عدد الرؤوس الكبيرة متعددة الرؤوس، لأن دورته الأقصر تحافظ على مسار الإسقاط مضغوطًا وتلتقط الغبار بشكل بسيط.
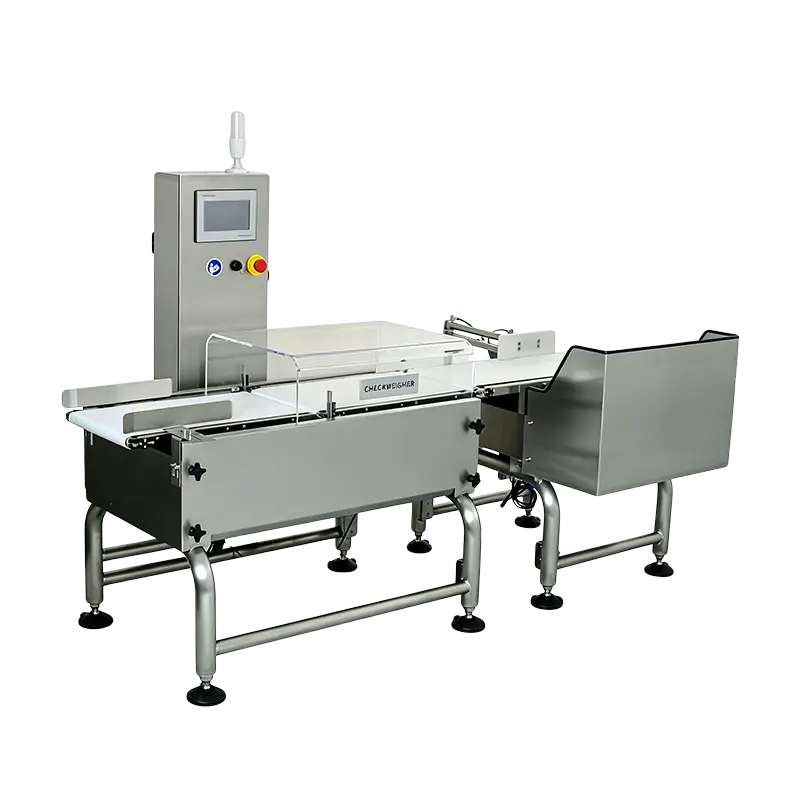 جهاز تدقيق الوزن الخطي عالي الدقة EW-300-1000 بالنسبة للنوافذ ذات وزن العبوة الضيقة والجرعات الدقيقة، يوفر جهاز تدقيق الوزن الخطي هذا دقة تبلغ ±0.3 جم وما يصل إلى 80 قطعة/الدقيقة على حزام مقاس 300 مم. عرض المنتج →
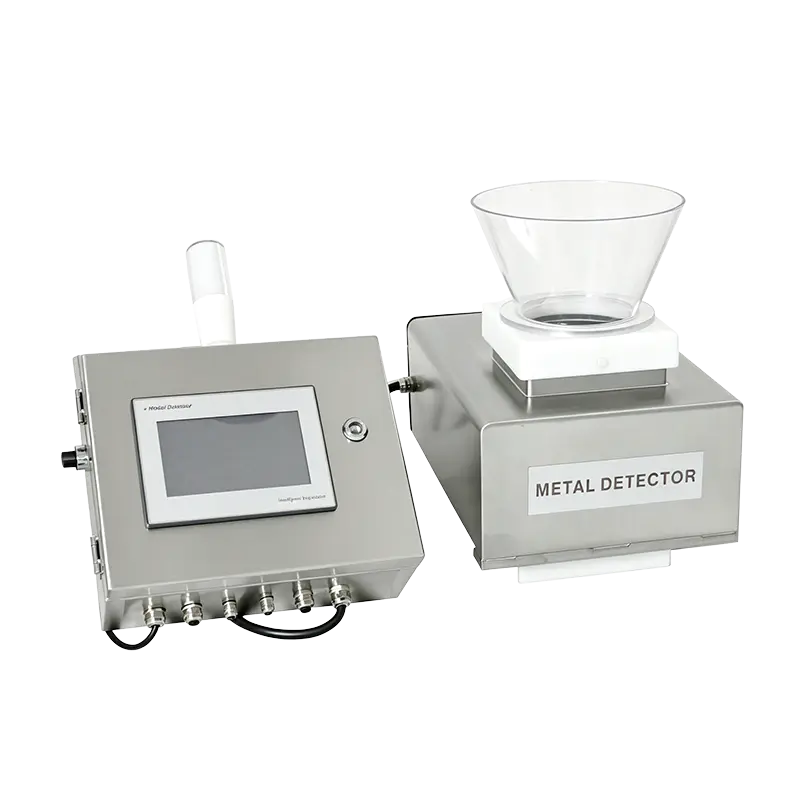
تستحق كتلة الفحص وضعها مبكرًا، وليس زاوية متبقية. يحتاج كاشف المعادن القياسي الذي يتم وضعه بعد الختم وقبل تعبئة العلبة إلى طول ناقل مفتوح كافٍ لعملية رفض نظيفة وصندوق تأكيد يمكن للمشغل الوصول إليه دون الاتكاء على الواقي. إذا كنت لا تزال تقارن بين عدد الرأس ومبادئ الوزن، فهذا الدليل حول الاختيار بين الوزن متعدد الرؤوس والوزن الخطي يشرح أين يناسب كل واحد.
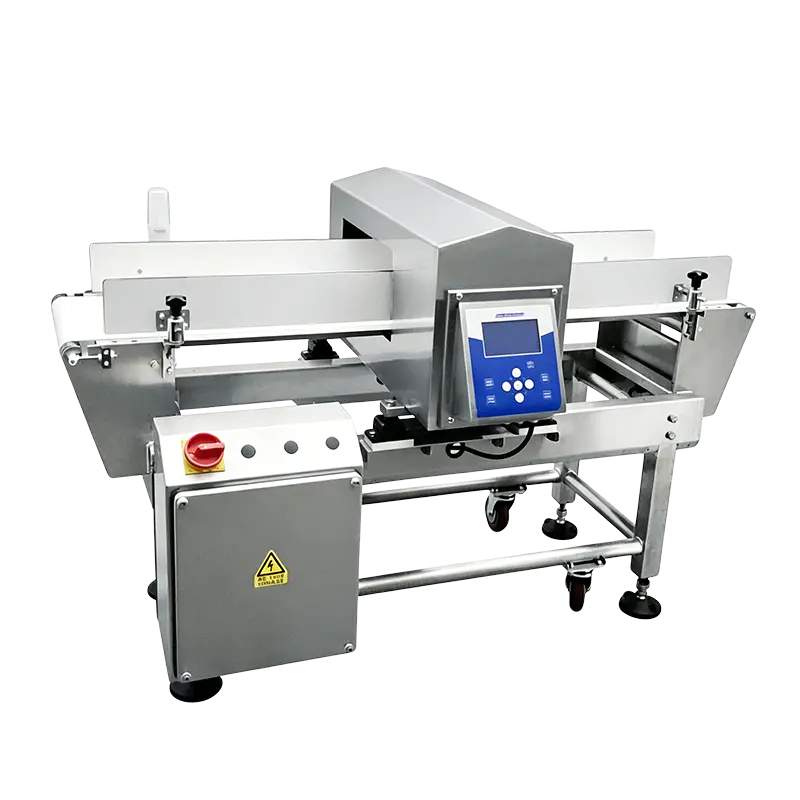 ER3515 آلة الكشف عن المعادن القياسية كاشف معادن قياسي للوجبات الخفيفة المعبأة في أكياس والأدوية المعبأة والتوابل المعبأة في زجاجات؛ فتحة 350 × 150 مم، قدرة كشف Fe≥0.8 مم. عرض المنتج →
تبدو الرسومات التخطيطية هادئة لأنه لم يتغير أي شيء عليها. الخطوط الحقيقية تفعل ذلك. إذا كانت ثلاث وحدات SKU تشترك في آلة التعبئة، فيجب أن يضع التخطيط أجزاء التنسيق وأسطوانات الأفلام والطباعة في متناول اليد من الماكينة، ويبقي عربة الأدوات بعيدًا عن الممشى. غالبًا ما يكون التغيير الذي يستغرق 25 دقيقة بدلاً من 45 قرارًا يتعلق بموقع التخزين، وليس قرارًا تقنيًا.
المخازن المؤقتة هي العامل الهادئ الآخر. تعمل طاولة تجميع قصيرة بين آلة التعبئة وآلة تعبئة العلبة على امتصاص التوقفات الصغيرة وتمنع الخط من التوقف في كل مرة يتردد فيها القائم على تركيب العلبة. ومع ذلك، فإن وجود كمية كبيرة جدًا من المخزن المؤقت يخفي محطة بطيئة ويسمح للمنتج بالبقاء لفترة كافية ليتناسب مع البضائع اللزجة أو الحساسة لدرجة الحرارة - لذا قم بتغيير حجمه ليناسب بضع دقائق من الإنتاج، وليس التحول.
التعامل مع الرفض يستحق نفس الانضباط. يجب أن يتم وضع أجهزة الكشف عن المعادن وتدقيق الوزن والرفض بالأشعة السينية في حاوية مغلقة أو تحمل علامة واضحة خارج المنطقة الخاضعة للحراسة، مع وضع مستشعر التأكيد بحيث يؤدي فشل الرفض إلى إيقاف الخط بدلاً من السماح للحزمة المشبوهة بالاستمرار. عادةً ما تضيف الخطوط الغذائية وأغذية الحيوانات الأليفة والخطوط الزراعية التحكم في الغبار والغسل ومقاومة الآفات إلى هذه الكتلة؛ ال حلول تغليف المواد الغذائية توضح النظرة العامة كيف يتم تجميع هذه التكوينات عادةً.
لا يوجد رقم عام مفيد. تتبع المساحة الإنتاجية وحجم الكيس ومقدار المخزن المؤقت الذي تريده، بالإضافة إلى تصاريح الخدمة حول كل جهاز. يمكن لخط تعبئة مفرد مدمج مع نهاية خط يدوية أن يتناسب مع بضع عشرات من الأمتار المربعة، في حين أن نفس المنتج المزود بتعبئة العلب الأوتوماتيكية ووضعها على منصات نقالة قد يحتاج إلى عدة أضعاف ذلك، في الغالب للتجميع وتجهيز المنصات.
تضع معظم التخطيطات أجهزة الكشف عن المعادن بعد الختم وقبل فحص الوزن أو بعده، اعتمادًا على ثبات العبوة وآلية الرفض. عادة ما يكون العامل الحاسم هو تأكيد الرفض: أي وحدة ترفض أولاً يجب أن يكون لديها مساحة لصندوقها وأجهزة الاستشعار الخاصة بها، ويجب ألا تعيد الوحدة الثانية قبول الحزمة التي أدانتها الأولى بالفعل.
احتفظ بمساحة الأرضية وسعة المرافق بدلاً من شراء الماكينة الثانية على الفور. يعد الطول الإضافي في منطقة الفحص وتعبئة العلبة، وقطرات الهواء المضغوط الاحتياطية وتغذية الطاقة الإضافية غير مكلفة أثناء البناء وغير ملائمة بعد ذلك.
سرعة الخط هي ما يمكن أن تفعله أبطأ محطة في الظروف المثالية. إن الإنتاج الجيد هو ما يجعل الخط منتجًا قابلاً للبيع في كل وردية عمل، بعد التوقف والرفض والتغيير والتنظيف. تؤثر قرارات التخطيط، وخاصة حجم المخزن المؤقت وغرفة الوصول، على الرقم الثاني أكثر بكثير من الأول.
الشيء الأكثر فائدة الذي يمكنك إحضاره إلى محادثة الموردين ليس قائمة الرغبات الخاصة بالآلات - بل هو هدف جيد للإنتاج يتم قياسه، وقائمة SKU للسنوات الثلاث القادمة، وخطة أرضية مع شبكة الأعمدة وقطرات المرافق المميزة. مع هذه العناصر الثلاثة، يتوقف تخطيط خط التعبئة التلقائي عن كونه تمرينًا للرسم ويصبح قرارًا إنتاجيًا لا يزال يبدو معقولاً بعد عامين من التشغيل.
اتصل بنا
+86-573-82788180
+86-15325730953
بحاجة إلى البريد الإلكتروني
info@mainfill.com
جياينججوجي18@qq.com
حول
شركة Jiaxing K-Line Machinery Co., Ltd. هي شركة مصنعة لآلات التعبئة والتغليف الأوتوماتيكية ومزودة الخدمة التي تخدم الأسواق المحلية والخارجية الراقية.
روابط
المنتجات
احصل على عرض أسعار مجاني